


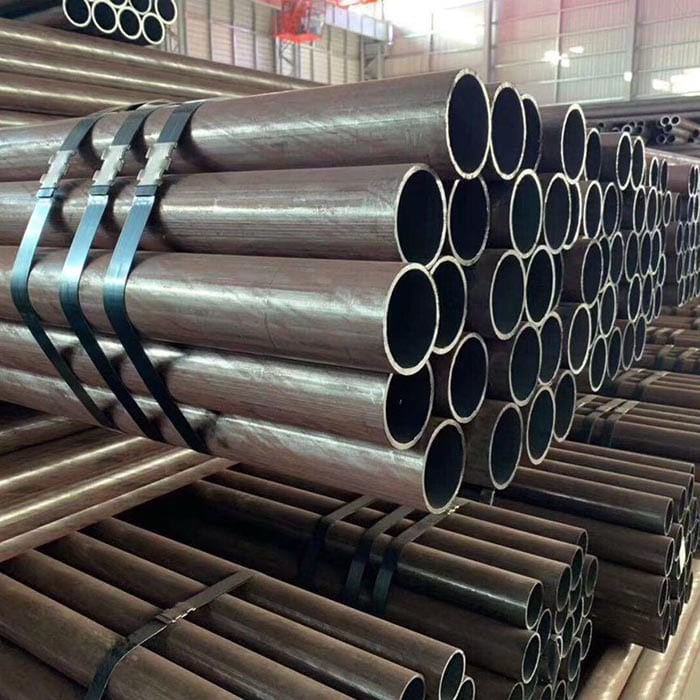
Besiūlis plieninis vamzdis
„Tianjin Shenzhoutong Steel Pipe Co., Ltd“ yra gamintojas ir eksportuotojas, skirtas plieno vamzdžių pramonei. Mūsų gamykloje yra trys pagrindiniai produktų rūšys -- ERW plieniniai vamzdžiai, spiraliniai plieniniai vamzdžiai ir alyvos korpuso vamzdžiai. Produktai yra plačiai naudojami naftos, gamtinių dujų, dujų, anglių, mašinų, elektros energijos, kaupimo ir kitų tikslų.
Priimkite ODM/OEM paslaugas
Visi mūsų įmonės gaminami plieniniai vamzdžiai gali būti pritaikyti atsižvelgiant į specifinius įvairių pramonės šakų ir programų reikalavimus. Tinkinimo procesas prasideda nuo išsamios konsultacijos tarp mūsų techninių ekspertų ir kliento, siekiant užtikrinti, kad būtų patenkinti visi konkretūs poreikiai.
Gamybos įranga
Mūsų įmonė naudoja moderniausią tarptautinę technologinę įrangą, įskaitant W-FF liejimą, kietojo kūno aukšto dažnio indukcijos suvirinimą, ultragarsinius bandymus ir magnetinio srauto nuotėkio aptikimą. Mes taip pat naudojame aukščiausios klasės bandymo įrangą, tokią kaip metalografinės analizės instrumentai, „Vickers“ kietumo bandytojai, smūgio bandymo mašinos, spektro analizatoriai ir universalios bandymo mašinos.
Garbės pažymėjimai
Nuo pat įkūrimo mūsų įmonė pasiekė daugybę tarptautinių pažymėjimų ir pagyrimų, įskaitant API 5L, API 5CT, ISO 9001-2008, CE sertifikatą, slėgio vamzdžių gamybos licenciją, pramoninių produktų gamybos licenciją, Kinijos naftos ir naftos chemijos narystės kortelę, Kinijos kokybės kokybę Produktų sertifikavimas, garsus „Tianjin“ prekės ženklas, išimties produktas ir pripažinimas kaip viena iš 100 geriausių privačių įmonių Tianjin.
Pardavimų rinka
Mūsų produktai yra eksportuoti į tokius regionus kaip Viduriniai Rytai, Pietų Amerika, Šiaurės Amerika, Europos Sąjunga ir Pietryčių Azija. Bėgant metams mes pelnėme puikią reputaciją tarp klientų visame pasaulyje.
-
![Besiūlis plieninis vamzdis Api 5l vamzdis]() Besiūlis plieninis vamzdis Api 5l vamzdis„Tianjin Shenzhoutong Steel Pipe Co., Ltd“ yra didžiausia besiūlių vamzdžių pardavėja Kinijoje. Turime dvi besiūlių plieno vamzdžių sandėlyje esančias gamyklas. Visi mūsų besiūliai vamzdžiai iš...Daugiau
-
![Aukščiausios kokybės besiūlis anglies plieno vamzdis, skirtas pramoniniam naudojimui, didelio{0}}tvirto anglinio plieno vamzdis]() Aukščiausios kokybės besiūlis anglies plieno vamzdis, ski...Išsamus pritaikymas: siūlo visišką pritaikymą pagal pavyzdžius ir dizainą su lanksčiomis parinktimis.Daugiau
-
![ASTM besiūliai apvalūs anglies lydinio plieno vamzdžiai]() ASTM besiūliai apvalūs anglies lydinio plieno vamzdžiaiProdukto apžvalga Mūsų ASTM besiūliai alyvos{0}apvalūs anglies legiruotojo plieno vamzdžiai gaminami karšto valcavimo ir šalto valcavimo besiūliais procesais ir kruopščiai nuriebalinant visą...Daugiau
-
![Besiūliai lydinio hidrauliniai gręžimo vamzdžiai ir alyvos katilų vamzdžiai]() Besiūliai lydinio hidrauliniai gręžimo vamzdžiai ir alyvo...Produkto apžvalga Mūsų aukštos{0}kokybės besiūlių lydinių hidrauliniai gręžimo vamzdžiai ir alyvos katilų vamzdžiai gaminami naudojant aukščiausios kokybės lydinio žaliavas, atliekant tikslius...Daugiau
-
![Anglies plieno SML vamzdis, skirtas naftos dujoms transportuoti]() Anglies plieno SML vamzdis, skirtas naftos dujoms transpo...Mūsų anglinio plieno Smls vamzdis naftos dujoms transportuoti yra profesionalus besiūlis plieninis vamzdis, specialiai sukurtas naftos ir gamtinių dujų perdavimo projektams. Pagaminta griežtai...Daugiau
-
![EN 10216 besiūlis plieninis vamzdis]() EN 10216 besiūlis plieninis vamzdisAukštos kokybės EN 10216 besiūlis plieninis vamzdis P235TR2/P265TR2, Europos standartas aukšto slėgio anglies plieno vamzdis, skirtas katilui, elektrinei ir pramoniniam slėginiam vamzdynui....Daugiau
-
![ASTM A106 karšto valcavimo besiūlis plieninis vamzdis]() ASTM A106 karšto valcavimo besiūlis plieninis vamzdisASTM A106 karšto valcavimo besiūliai plieniniai vamzdžiai yra tvirtas sprendimas aukštoje{1}}temperatūroje ir aukšto slėgio{2}} Su standartizuotomis klasėmis (A, B, C), griežta chemine ir...Daugiau
-
![Karštai valcuotas-nelegiruotas besiūlis plieninis vamzdis]() Karštai valcuotas-nelegiruotas besiūlis plieninis vamzdisS355J2 25mm karštai valcuotas-nelegiruotas besiūlis plieninis vamzdis, skirtas statybai ir tiltų konstrukcijų darbams Produkto apžvalga S355J2 25mm karštai valcuotas-nelegiruotojas besiūlis...Daugiau
-
![ASTM A333 besiūlis plieninis vamzdis, skirtas žemos temperatūros ir kriogeninių paslaugų aplinkai]() ASTM A333 besiūlis plieninis vamzdis, skirtas žemos tempe...Produktų aprašymas ASTM A333 yra standartinė besiūlių ir suvirintų anglies ir legiruotojo plieno vamzdžių, skirtų naudoti žemoje-temperatūroje ir kitoms reikmėms, kurioms reikalingas kietumas,...Daugiau
-
![Karštai{0}}cinkuotas apvalus besiūlis plieninis vamzdis]() Karštai{0}}cinkuotas apvalus besiūlis plieninis vamzdisProdukto apžvalga Ši produktų linija apima karštai{0}} cinkuotus apvalius besiūlius ir suvirintus legiruotojo plieno vamzdžius, specialiai sukurtus alyvos vamzdeliams, kurių visas išorinis...Daugiau
-
![ASTM A53 besiūlis plieninis vamzdis Kinijoje]() ASTM A53 besiūlis plieninis vamzdis KinijojeProduktai Įvadas Mano vardas A53. Visas pavadinimas: ASTM A53 B klasės besiūlis plieninis vamzdis. Plieno šeimoje aš nesu brangiausias ir ne stipriausias - takumo riba 240 MPa, tempiamasis stipris...Daugiau
-
![Didelio skersmens sunkiųjų sienų besiūlių plieno vamzdžių Kinijos gamintojas]() Didelio skersmens sunkiųjų sienų besiūlių plieno vamzdžių...Esame profesionalūs didelio skersmens sunkiasienių besiūlių plieninių vamzdžių gamintojai Kinijoje, tiekiantys aukštos{0}kokybės storasienius besiūlius plieninius vamzdžius su visomis...Daugiau


|
„Ominal“ vamzdžio dydis |
OD (mm) |
Nominalus sienos storis |
|||||||||||||
|
DN |
NB (colių) |
ASME |
Sch10 |
SCH20 |
Sch30 |
Std |
Sch40 |
Sch60 |
Xs |
Sch80 |
Sch100 |
SCH120 |
SCH140 |
SCH160 |
Xxs |
|
15 |
1/2" |
21.3 |
2.11 |
|
2.41 |
2.77 |
2.77 |
|
3.73 |
3.73 |
|
|
|
4.78 |
7.47 |
|
20 |
3/4" |
26.7 |
2.11 |
|
2.41 |
2.87 |
2.87 |
|
3.91 |
3.91 |
|
|
|
5.56 |
7.82 |
|
25 |
1" |
33.4 |
2.77 |
|
2.9 |
3.38 |
3.38 |
|
4.55 |
4.55 |
|
|
|
6.35 |
9.09 |
|
32 |
1.1/4" |
42.2 |
2.77 |
|
2.97 |
3.56 |
3.56 |
|
4.85 |
4.85 |
|
|
|
6.35 |
9.7 |
|
40 |
1.1/2" |
48.3 |
2.77 |
|
3.18 |
3.68 |
3.68 |
|
5.08 |
5.08 |
|
|
|
7.14 |
10.15 |
|
50 |
2" |
60.3 |
2.77 |
|
3.18 |
3.91 |
3.91 |
|
5.54 |
5.54 |
|
|
|
8.74 |
11.07 |
|
65 |
2.1/2" |
73 |
3.05 |
|
4.78 |
5.16 |
5.16 |
|
7.01 |
7.01 |
|
|
|
9.53 |
14.02 |
|
80 |
3" |
88.9 |
3.05 |
|
4.78 |
5.49 |
5.49 |
|
7.62 |
7.62 |
|
|
|
11.13 |
15.25 |
|
90 |
3.1/2" |
101.6 |
3.05 |
|
4.78 |
5.74 |
5.74 |
|
8.08 |
8.08 |
|
|
|
|
|
|
100 |
4" |
114.3 |
3.05 |
|
4.78 |
6.02 |
6.02 |
|
8.56 |
8.56 |
|
11.13 |
|
13.49 |
17.12 |
|
125 |
5" |
141.3 |
3.4 |
|
|
6.55 |
6.55 |
|
9.53 |
9.53 |
|
12.7 |
|
15.88 |
19.05 |
|
150 |
6" |
168.3 |
3.4 |
|
|
7.11 |
7.11 |
|
10.97 |
10.97 |
|
14.27 |
|
18.26 |
21.95 |
|
200 |
8" |
219.1 |
3.76 |
6.35 |
7.04 |
8.18 |
8.18 |
10.31 |
12.7 |
12.7 |
15.09 |
18.26 |
20.62 |
23.01 |
22.23 |
|
250 |
10" |
273 |
4.19 |
6.35 |
7.8 |
9.27 |
9.27 |
12.7 |
12.7 |
15.09 |
18.26 |
21.44 |
25.4 |
28.58 |
25.4 |
|
300 |
12" |
323.8 |
4.57 |
6.35 |
8.38 |
9.53 |
10.31 |
14.27 |
12.7 |
17.48 |
21.44 |
25.4 |
28.58 |
33.32 |
25.4 |
|
350 |
14" |
355.6 |
6.35 |
7.92 |
9.53 |
9.53 |
11.13 |
15.09 |
12.7 |
19.05 |
23.83 |
27.79 |
31.75 |
35.71 |
|
|
400 |
16" |
406.4 |
6.35 |
7.92 |
9.53 |
9.53 |
12.7 |
16.66 |
12.7 |
21.44 |
26.19 |
30.96 |
36.53 |
40.19 |
|
|
450 |
18" |
457.2 |
6.35 |
7.92 |
11.13 |
9.53 |
14.27 |
19.05 |
12.7 |
23.83 |
39.36 |
34.93 |
39.67 |
45.24 |
|
|
500 |
20" |
508 |
6.35 |
9.53 |
12.7 |
9.53 |
15.09 |
20.62 |
12.7 |
26.19 |
32.54 |
38.1 |
44.45 |
50.01 |
|
|
550 |
22" |
558.8 |
6.35 |
9.53 |
12.7 |
9.53 |
|
22.23 |
12.7 |
28.58 |
34.93 |
41.28 |
47.63 |
53.98 |
|
|
600 |
24" |
609.6 |
6.35 |
9.53 |
14.27 |
9.53 |
17.48 |
24.61 |
12.7 |
30.96 |
38.89 |
46.02 |
52.37 |
59.54 |
|
|
650 |
26" |
660.4 |
7.92 |
12.7 |
|
9.53 |
|
|
12.7 |
|
|
|
|
|
|
|
700 |
28" |
711.2 |
7.92 |
12.7 |
15.88 |
9.53 |
|
|
12.7 |
|
|
|
|
|
|
|
750 |
30" |
762 |
7.92 |
12.7 |
15.88 |
9.53 |
|
|
12.7 |
|
|
|
|
|
|
|
800 |
32" |
812.8 |
7.92 |
12.7 |
15.88 |
9.53 |
17.48 |
|
12.7 |
|
|
|
|
|
|
|
850 |
34" |
863.6 |
7.92 |
12.7 |
15.88 |
9.53 |
17.48 |
|
12.7 |
|
|
|
|
|
|
|
900 |
36" |
914.4 |
7.92 |
12.7 |
15.88 |
9.53 |
19.05 |
|
12.7 |
|
|
|
|
|
|
Besiūlios plieninio vamzdžio tipai


1. Karštas suvyniotas besiūlis vamzdis
● Gamybos procesas: Karštas suvyniotas besiūlis vamzdis yra apskrito tuščiavidurio sekcijos, suformuotos pradurta ir sukamaisiais plieno ruošiniais, esant aukštai temperatūrai.
● Taikymas: alyvos vamzdis, gamtinių dujų vamzdis, alyvos gręžimo vamzdis, alyvos korpusas, dujų dujotiekis, garų vamzdis, suslėgtas oro vamzdis, vandens tiekimo vamzdis, cheminė įranga, reaktorius, laivų statybos vamzdis, aviacijos kabinos vamzdis, statybinis vamzdis, mechaninis vamzdis, automobilių vamzdis, dalys ir pan.
● Charakteristika: didelis stiprumas, aukštos temperatūros atsparumas, aukšto slėgio atsparumas, atsparumas korozijai, kelių tipų plienai, storos sienos storis, didelis skersmuo, paviršius yra šiek tiek grubus.
2. Šaltas suvyniotas besiūlis vamzdis
● Gamybos procesas:Šaltas riedėjimas yra įvežtas besiūlis plieninis vamzdis į valcavimo malūną per spaudimo ritinius arba ekstruderio ritinius ant plieninio vamzdžio apdorojimo, tiesiogiai įsigykite tinkamą plieninio vamzdžio dydį. Šaltojo valcavimo temperatūra yra žemesnė už kristalizacijos temperatūrą ir kristalizacijos temperatūrą ir paprastai atliekamas kambario temperatūroje.
● Programa:
Skysčio transportavimas:Šaltai suvynioti besiūliai plieniniai vamzdžiai yra svarbios vamzdynų medžiagos skysčiams, tokiems kaip vanduo, aliejus, gamtinės dujos ir kt., Dėl savo sklandžios struktūros skystis sklandžiau teka vamzdyne, mažindamas skysčių atsparumą ir energijos praradimą.
Struktūrinė parama:Dėl didelio stiprumo ir gero plastiškumo, tokių kaip tiltai, pastatai, pastatai, pastatai, bokštai ir kt. Dėl puikių mechaninių savybių ir stabilumo struktūra tampa stabilesnė ir patikimesnė.
Mechaninė gamyba:Mechaninės gamybos srityje svarbų vaidmenį taip pat vaidina šaltai valyti besiūliai plieniniai vamzdžiai. Tai gali būti mechaninių dalių, tokių kaip velenai, rankovės, guoliai ir kt., Žalia, suteikiama tvirtas medžiagos pagrindas mechaninei gamybai.
● Charakteristika:Mažesnis dydis, geresnės kokybės, didesnis tikslumas, plonesnis sienos storis, lygus ir lygus paviršius.
3. Šaltas nupieštas besiūlis vamzdis
● Gamybos procesas:Šaltas brėžinys yra pirmasis, ištraukiantis tinkamą skylės formą, o paskui į šildomą plieninį vamzdį į formą, ištraukiant formą, kad gautų mažesnį skersmenį, aukštesnę besiūlių plieninio vamzdžio paviršiaus apdailą. Šildoma būsena maždaug 800 laipsnių C iki 950 laipsnių.
● Programa:Šaltai piešiami plieniniai vamzdžiai naudoja platų asortimentą. Dėl puikių savybių, tokių kaip didelis stiprumas, aukštas tikslumas, atsparumas korozijai ir atsparumui aukštai temperatūrai, jis gali būti naudojamas įvairiuose laukuose. Pavyzdžiui, naftos pramonėje šaltai nuplėštas plieninis vamzdis naudojamas naftos chemijos įrangai, vožtuvams, siurbliams ir kt.; Elektros energijos pramonėje vamzdynams, katilams, šilumokaičiams ir kt. Gaminti naudojami šaltai nuplėšti plieno vamzdžiai; Statybos srityje šaltai piešiami plieniniai vamzdžiai naudojami kaupimui, tiltams, aukštybiniams pastatams ir kt.; Mechaninėje gamyboje mechaninėse dalyse, automobilių dalyse ir kt. Naudojami šaltai piešiami plieniniai vamzdžiai
● Charakteristika:Sumažėjusios vidinių ir išorinių skersmenų matmenų paklaidos, aukšta paviršiaus kokybė, aukštos mechaninės savybės ir platus formų asortimentas.
4. Išspaustas besiūlis vamzdis
● Gamybos procesas:Išspaustas besiūlis vamzdis ketina į šildomą vamzdžio ruošinį sudėti į uždarą ekstruzijos cilindrą, o perforuotas strypas juda kartu su išspaudimo strypu, kad išspausdintų daliai iš mažesnės formos skylės. Šis metodas gali gaminti sklandžius plieninius vamzdžius su mažesniu skersmeniu.
● Programa:
Automobilių pramonė:Naudojamas pagrindiniams komponentams, tokiems kaip automobilių varikliai, važiuoklės ir stabdžių sistemos, gaminant, siekiant pagerinti automobilių saugumą ir patikimumą.
Naftos chemijos pramonė:Naudojami naftos vamzdynams, cheminei įrangai ir kt., Gebančiai atlaikyti aukštą temperatūrą, aukštą slėgį ir korozinę terpę.
Elektra:Naudojami gamybos vamzdynų sistemoms, skirtoms branduolinėms elektrinėms, ir aušinantiems vandens vamzdžiams, užtikrinant ilgalaikį stabilų veikimą.
Aviacijos ir kosmoso:Naudojamas pagrindiniams komponentams, tokiems kaip orlaivio fiuzeliažas ir sparnai, gaminti, užtikrinant orlaivio saugumą ir stabilumą.
● Charakteristika:
Didelis jėga ir tvirtumas:Išsaugoti besiūliai plieniniai vamzdžiai turi didelį tempimo stiprumą ir išeigos tašką, taip pat gerą kietumą, kuris gali efektyviai atsispirti įvairiems įtempiams, atlaikant didelį slėgį.
Geras atsparumas korozijai:Išspaustas besiūlis plieninis vamzdis buvo gydomas specialiu antikoroze, kuris turi gerą atsparumą korozijai ir ilgą laiką gali stabiliai veikti įvairiose sudėtingose aplinkose.
Geras apdorojimo našumas:Išspausto besiūliojo plieninio vamzdžio siena yra vienoda, vidinis ir išorinis paviršiai yra lygūs, todėl jis turi gerą pjaustymo ir suvirinimo efektyvumą, todėl jį lengva apdoroti ir sujungti.
Besiūliai plieno vamzdžių pjovimo metodas
Mechaninis pjovimas
Mechaninis pjaustymas yra mechaninės įrangos naudojimas sklandžiam plieniniams vamzdžiams supjaustyti. Įprasti metodai apima pjaustymą ir šlifavimo ratų pjaustymą. Šie metodai yra tinkami pjaustyti mažesnius besiūlius plieninius vamzdžius ir jiems reikia plokščios ir lygaus pjovimo pjūvio, todėl jie nėra tinkami pjaustyti didelius besiūlius plieninius vamzdžius.
Liepsnos pjaustymas
Liepsnos pjaustymas yra metodas, kuris naudoja aukštos temperatūros liepsną, kad būtų galima supjaustyti besiūlius plieninius vamzdžius. Dažniausiai naudojami metodai yra dujų pjaustymas ir pjaustymas plazmoje. Šis metodas yra tinkamas pjaustyti didelius besiūlius plieninius vamzdžius ir turi greito pjovimo greičio ir mažų išlaidų pranašumus, tačiau lengva sukelti deformaciją ir oksidaciją. Todėl rankinis liepsnos pjaustymas dažnai naudojamas kaip pagalbinis pjovimo būdas.
Lazerio pjaustymas
Lazerio pjaustymuose naudojamos didelės energijos lazerinės sijos, kad būtų galima švitinti besiūlių plieninių vamzdžių paviršių, kad būtų galima greitai ištirpdyti ir išgarinti medžiagą, kad būtų galima pjaustyti. Šis metodas turi aukštą tikslumą ir greitą greitį, jis yra tinkamas pjaustyti vientisus įvairių medžiagų plieninius vamzdžius, ypač ploniems ir ploniems sieneliams plieniniams vamzdžiams. Pjovimo įranga yra ekonomiškesnė ir ekonomiškesnė. Aukšti, įgūdžių reikalavimai operatoriams taip pat yra aukšti.
Aukšto slėgio vandens pjaustymas
Aukšto slėgio vandens pjaustymas yra ekologiškas ir efektyvus pjovimo būdas. Tokiam pjaustymui pasiekti jis naudoja aukšto slėgio vandens srautą, kad paveiktų besiūlius plieninius vamzdžius. Šio metodo pranašumai yra gera pjūvio kokybė, nėra deformacijos ir nėra taršos. Tačiau aukšto slėgio vandens pjovimo įrangos kaina yra palyginti didelė ir ji tinka tik tam tikroms konkrečioms medžiagoms.
Besiūlių plieno vamzdžių kokybės bandymo metodai
Ultragarsinis besiūlių vamzdžių bandymas
Ultragarsinis besiūlių vamzdžių bandymas yra ne manipuliacinis tikrinimo būdas, skirtas aptikti besiūlių vamzdžių ir vamzdžių trūkumus ar netikslumus. Vamzdžiai tiriami įvertinant sklandžių vamzdžių ir vamzdžių akustinių savybių skirtumo ir jų vidinio trūkumo skirtumų poveikį. Tai atliekama atsižvelgiant į ultragarsinių bangų virpesius ir apibūdinamas ženklu „UT“.
Magnetinio srauto nutekėjimo bandymai
Magnetinio srauto nuotėkio bandymo procedūroje įmagnetinamas besiūlio vamzdžio ar vamzdžio paviršius. Magnetinant per nuotėkį magnetiniame lauke, vamzdžio kokybės defektas yra pasirinktas, kad būtų sukurtas defekto elektrinis signalas. Šis metodas taip pat yra nealnatyvioji tikrinimo technika, skirta aptikti vamzdžio kokybės trūkumą. Jis suskirstytas į simbolį „LT“ ir yra plačiai naudojama technika visame pasaulyje.
Eddy dabartinis testavimo metodas
Eddy srovės bandymo metodas yra trūkumų aptikimo metodas, kuris naudoja elektromagnetinės indukcijos savybes, kad būtų galima nustatyti trūkumus paviršiuje arba šalia besiūlių vamzdžių ir vamzdžių paviršiaus. Šis trūkumų aptikimo metodas simbolizuoja inicialais „et“. Tai yra vienas galingiausių trūkumų ar netikslumų aptikimo būdų. Kadangi ET trūkumų aptikimo metodas neapsiriboja didelio kalibro šiluminio išsiplėtimo besiūliais vamzdeliais, tai yra būtina procedūra visų tipų sklandžiai plieniniam patikrinimui.
Magnetinės dalelių tikrinimo procesas
Magnetinės dalelių tikrinimo procesas atliekamas sukuriant magnetinį lauką ant vientiso vamzdžio ar vamzdžio paviršiaus, kad iš dalies arba visiškai jį pilnai įmagnetintumėte. Sukuriamas magnetinis srautas, kuris išvengia vientiso vamzdžio paviršiaus, kad susidarytų nuotėkio magnetinis laukas. Kai Magnetiniai milteliai uždedami ant vientiso vamzdžio paviršiaus, galite tikėtis, kad susidarys magnetinis ženklas, atskleisdami metalo defektą. Magnetinių dalelių tikrinimo būdus naudoja daugelis, visų pirma, siekdami nustatyti defektus ant paviršiaus arba link vientisų vamzdžių šonų.
Siuntimas

Mūsų gamykla
„Tianjin Shenzhoutong Steel Pipe Pipe Co., Ltd“, su bendromis 260 mln. RMB investicijomis, buvo įkurtas 2001 m. Ir užėmė {86, 000 kvadratinius metrus ir pastato plotą 28, 000} kvadratiniai metrai. Jis yra Kinijos plieno vamzdžių bazėje - Da Qiu Zhuang, Tianjin. 46 kilometrai nuo Tianjino uosto ir 3 km atstumu nuo greitojo išėjimo, todėl transportas yra labai patogus. Bendrovėje dirba daugiau nei 400 darbuotojų ir daugiau nei 70 vyresnių darbuotojų.


Mūsų pažymėjimas


DUK
Kaip vienas profesionaliausių besiūlių plieno vamzdžių gamintojų ir tiekėjų Kinijoje, mes matome kokybiškus produktus ir gerą aptarnavimą. Prašome būti tikri, kad iš mūsų gamyklos nusipirksite aukštos kokybės besiūlių plieninį vamzdį.